Impresión 3D en Nylon con Fibra de Carbono (PA-CF) Industrial: Rigidez, Calor y Desgaste
Hacemos impresión 3D en nylon con fibra de carbono industrial (PA6-CF): útiles de montaje, engranajes, bujes, soportes y repuestos que necesitan más rigidez, más temperatura de uso y más resistencia al desgaste que un PETG o un ABS. Aquí te explicamos qué propiedades tiene, cuándo conviene frente a otros materiales, qué cuidados pide y cuánto cuesta.
Qué es el nylon con fibra de carbono y por qué se usa en la industria
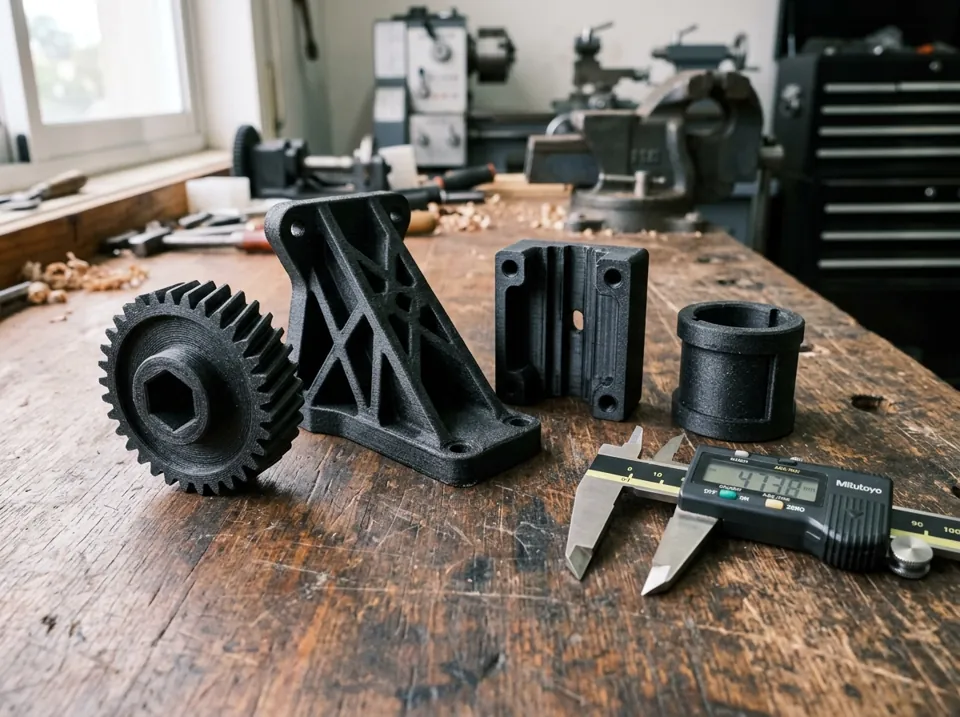
El PA-CF es nylon (poliamida) reforzado con fibras cortas de carbono. El nylon aporta tenacidad y resistencia al desgaste; las fibras suman rigidez, estabilidad dimensional y menos deformación al imprimir. El resultado es un material que se acerca a lo que antes solo se resolvía con aluminio mecanizado o con plásticos de ingeniería inyectados.
- Rígido y liviano: mucho más rígido que el nylon sin carga y que el ABS, con una densidad parecida a la de otros plásticos (cerca de 1,2 g/cm³).
- Soporta más temperatura: las versiones con carga mantienen su forma a temperaturas bastante más altas que el PETG o el ABS.
- Resiste el desgaste y los aceites: buena respuesta al roce, a grasas, aceites y combustibles.
- Se deforma menos al imprimir: la fibra reduce el alabeo respecto del nylon puro, lo que permite piezas más grandes y precisas.
- Aspecto mate y oscuro: terminación uniforme que disimula las capas.
Ficha técnica orientativa del PA-CF para impresión 3D
| Propiedad | Valor típico | Qué significa en planta |
|---|---|---|
| Densidad | 1,2 g/cm³ | Liviano: una pieza de PA-CF pesa menos de la mitad que una de aluminio de igual volumen |
| Resistencia a tracción | 50 a 100 MPa según la dirección de impresión | Muy buena en el plano de las capas; la unión entre capas es el punto débil |
| Temperatura de deflexión (HDT) | Más de 150 °C en grados con carga, según el fabricante | Mantiene la forma donde el PETG y el ABS se ablandan; el uso continuo recomendado es más bajo |
| Rigidez | Alta (varias veces la del nylon sin carga) | Piezas que no ceden bajo carga: soportes, brazos, útiles |
| Absorción de humedad | Moderada a alta (menos que el nylon sin carga) | Cambia un poco las medidas y la rigidez con la humedad ambiente |
| Resistencia química | Buena a aceites, grasas y combustibles; mala a ácidos fuertes | Funciona en taller y planta con lubricantes |
| Abrasión | Muy buena para el roce de la pieza; abrasivo para la boquilla al imprimir | Aguanta engranajes y guías; exige boquilla endurecida |
Valores de referencia de filamentos comerciales: cambian según la marca, la orientación de las capas y la humedad. Para una aplicación exigente, pedí una unidad de prueba antes de la serie.
Para qué se usa: aplicaciones industriales concretas
| Pieza | Problema que resuelve | Por qué PA-CF |
|---|---|---|
| Útiles de montaje, gabaritos y plantillas | Un dispositivo que se deforma pierde precisión | Rigidez y estabilidad: mantiene la medida entre piezas |
| Engranajes, poleas y bujes | Desgaste de transmisiones livianas | Superficie resistente al roce y buena tenacidad |
| Soportes y brazos de equipos | Piezas que flexan con la carga o la vibración | Alta rigidez con poco peso |
| Pinzas y efectores de robots | Garras livianas que no se deformen | Menos peso en el brazo y precisión de agarre |
| Carcasas y guardas de equipos | Carcasas que se ablandan cerca de motores | Tolera más temperatura que el PETG y el ABS |
| Repuestos de maquinaria | Pieza de reemplazo de plástico de ingeniería sin stock | Se acerca al comportamiento del plástico inyectado original |
| Piezas livianas para drones y aeromodelos | Bajar peso sin perder rigidez | Relación rigidez-peso entre las mejores del FDM |
Más ejemplos por rubro en útiles y herramientas de montaje, piezas mecánicas y piezas para drones.
PA-CF frente a otros materiales
| Material | Rigidez | Temperatura de uso | Desgaste | Facilidad de impresión | Precio por kilo en el cotizador |
|---|---|---|---|---|---|
| PETG | Media | Hasta ~70 °C | Media | Muy fácil | $ 26.000 |
| ABS | Media | Hasta ~90 °C | Media | Media | $ 26.000 |
| PETG con fibra de carbono (PETG-CF) | Alta | Hasta ~80 °C | Media | Fácil | $ 110.000 |
| Nylon con fibra de carbono (PA6-CF) | Muy alta | Más de 100 °C | Alta | Exigente | $ 150.000 |
Regla práctica: si el PETG-CF alcanza en rigidez y temperatura, es más económico; si hay calor, roce o carga sostenida, el PA-CF justifica su precio. Para una comparación más amplia mirá la guía de materiales para impresión 3D industrial y la página de ABS.
Humedad, medidas y cuidados del material
- El nylon absorbe humedad del aire: una pieza o un filamento húmedo cambia levemente de medida y de rigidez, y un filamento sin secar imprime con burbujas y capas flojas. Por eso el material se seca antes de imprimir.
- Las piezas se estabilizan con el tiempo: en un ambiente muy húmedo ganan algo de tenacidad y pierden algo de rigidez; si la medida es crítica, probá la pieza en su ambiente real.
- La fibra de carbono es abrasiva: exige boquilla endurecida; es parte del costo del material.
- La unión entre capas es el punto débil: orientá la pieza de modo que el esfuerzo principal vaya a lo largo de las capas, no a través de ellas.
- Se mecaniza y se rosca con inserto: se pueden hacer agujeros a medida y colocar insertos metálicos térmicos para tornillos que se aprietan seguido.
Cómo diseñar una pieza en PA-CF que dure
- Paredes de 1,5 a 3 mm y relleno del 40 al 100 % en piezas de carga; 20 % alcanza en carcasas y guardas.
- Holguras de 0,2 a 0,3 mm en encastres; el nylon tiene algo de contracción: probá una unidad antes de la serie. Guía: tolerancias en impresión 3D.
- Esquinas con radio de 1 a 2 mm: los ángulos vivos concentran tensión.
- Nervios en lugar de macizo para ganar rigidez sin sumar peso ni tiempo de impresión.
- Insertos metálicos en los puntos de fijación atornillados.
- Evitá apoyos largos sin soporte y cambios bruscos de espesor, que favorecen el alabeo.
Cuándo conviene y cuándo no
Conviene cuando la pieza trabaja con carga, roce, calor moderado o vibración, y cuando necesitás rigidez con poco peso: útiles, engranajes, soportes, garras y repuestos de maquinaria.
- No conviene para sellos y juntas (usá TPU).
- No conviene en inmersión continua en agua o ambientes saturados de humedad si la medida es crítica.
- No conviene con ácidos fuertes o solventes agresivos.
- No reemplaza al metal en esfuerzos altos, cíclicos o de seguridad (frenos, elevación de cargas, presión).
- Para miles de unidades la inyección del plástico de ingeniería sale mejor por unidad.
Cómo lo pedimos en CNCero
- Cargá tu archivo STL o STEP en el cotizador de impresión 3D, elegí el material y la cantidad.
- Mirá el precio final con envío y pagá online con MercadoPago o por transferencia con descuento.
- Fabricación: 7 a 10 días hábiles en los materiales en stock; los que se preparan a pedido suman 3 días hábiles (el cotizador te muestra el plazo).
- Repetición: el archivo queda en tu cuenta para volver a pedir sin configurar de nuevo.
El pedido mínimo es de $ 30.000: conviene agrupar varias piezas en un mismo pedido.
Preguntas frecuentes
Es nylon (poliamida) reforzado con fibras cortas de carbono: más rígido, más resistente al calor y con menos deformación al imprimir que el nylon sin carga y que materiales como el PETG o el ABS.
Los grados con carga mantienen la forma por encima de los 100 °C en servicio y su temperatura de deflexión supera los 150 °C según el fabricante. Como regla, diseñá para temperaturas de uso bastante menores y probá la pieza.
No: es muy rígido y liviano para ser plástico, pero el aluminio sigue siendo más resistente. Sirve para reemplazar piezas de carga moderada y para bajar peso, no para esfuerzos altos o de seguridad.
El PA-CF tolera más temperatura y desgaste y es más tenaz; el PETG-CF es más fácil de imprimir, más económico y casi tan rígido. Si no hay calor ni roce fuertes, el PETG-CF suele alcanzar.
Porque la poliamida absorbe agua del ambiente, lo que cambia un poco las medidas y la rigidez y exige secar el material antes de imprimir. Con fibra el efecto es menor que en el nylon puro.
El material cuesta $ 150.000 por kilo en el cotizador, así que conviene diseñar con paredes justas y nervios. El precio final de tu pieza lo ves al cargar el archivo; el pedido mínimo es de $ 30.000.
7 a 10 días hábiles en los materiales en stock; los que se preparan a pedido suman 3 días hábiles. El cotizador muestra el plazo antes de pagar.
Más materiales técnicos: impresión 3D industrial en ABS (carcasas y repuestos con calor y golpes) y impresión 3D en TPU (piezas flexibles) y materiales flexibles industriales (TPU, PEBA y PLA flex). También: la guía de materiales para impresión 3D industrial y todas las industrias que atendemos.