11 talleres verificados 1400+ piezas entregadas 9 provincias 4.8/5 satisfacción

Tolerancias en Impresión 3D: Qué Precisión Esperar y Qué Holguras Dejar en Cada Ajuste

Aquí te explicamos las tolerancias en impresión 3D que podés esperar de piezas hechas por FDM: cuánto varía una medida (típicamente ±0,2 mm o ±0,5 %), qué holguras dejar en encastres, ejes, agujeros y roscas, y cómo compensar la contracción del material. Es una guía para ingenieros, diseñadores y talleres que necesitan que las piezas impresas encajen a la primera.

Datos reales de precisión Cotización online al instante Envío a todo el país
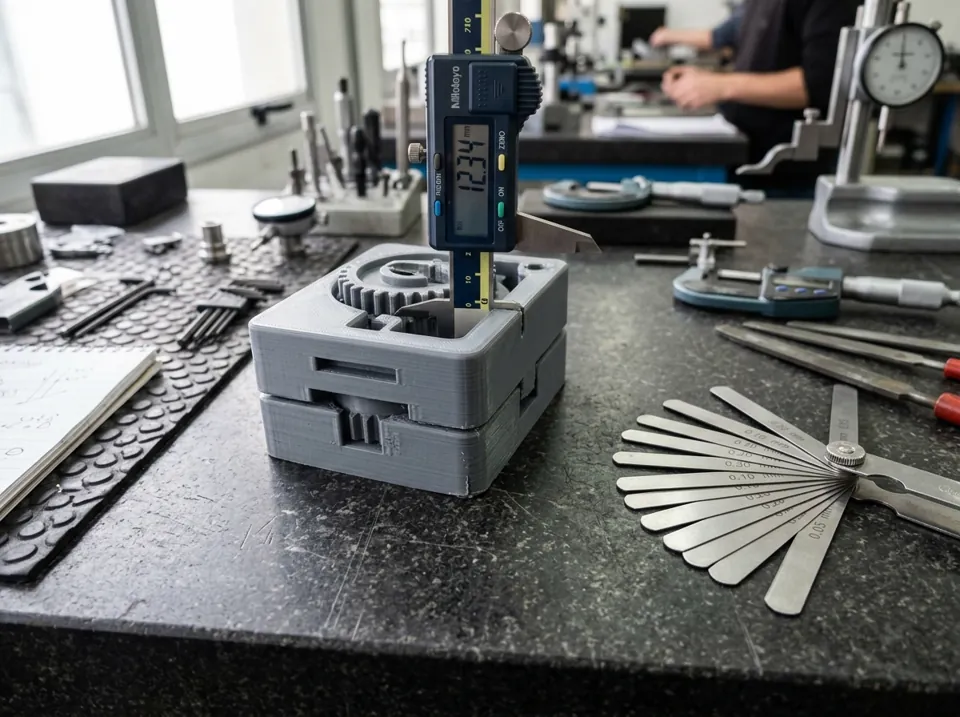
Tolerancias en impresión 3D: calibre digital midiendo una pieza impresa en 3D junto a una galga de tolerancias (imagen ilustrativa)

Cuánta precisión tiene una pieza impresa en 3D por FDM

CaracterísticaValor típicoQué significa
Tolerancia dimensional±0,2 mm o ±0,5 % (el mayor)Una pieza de 100 mm puede medir entre 99,5 y 100,5 mm; una de 20 mm, ±0,2 mm
Altura de capa0,12 mm (fina), 0,20 mm (estándar), 0,28 mm (rápida)Define el detalle vertical y el acabado de superficie
Ancho de líneaBoquilla de 0,4 mmLos detalles menores a 0,4 mm no se imprimen
Tamaño máximo256 × 256 × 256 mmLas piezas más grandes se dividen y se unen
Planitud y verticalidadMejor en el plano XY que en ZLas medidas verticales varían con el espesor de capa

Son valores de referencia del proceso, no una garantía por pieza: la precisión final depende de la geometría, el material y la orientación. Si tu aplicación exige menos de ±0,1 mm, conviene mecanizar o pasar por post-proceso.

Holguras recomendadas para cada tipo de ajuste

AjusteHolgura por ladoComentario
Encastre deslizante (tapa sobre caja)0,2 a 0,3 mmEntra a mano sin esfuerzo
Ajuste con apriete leve0,1 a 0,15 mmProbá una unidad antes de la serie
Eje en agujero que gira libre0,3 a 0,5 mmMayor holgura si el eje es de metal y la pieza de plástico
Agujero para tornillo pasante M33,2 a 3,4 mm de diámetroLos agujeros impresos salen ligeramente más chicos
Agujero para inserto térmico M34,0 a 4,2 mm de diámetroSegún el inserto; verificá con la hoja de datos
Pieza móvil sobre otra (articulación)0,3 a 0,4 mmCon 0,2 mm suelen quedar pegadas

Los agujeros salen más chicos que el diseño (el plástico fundido se asienta hacia adentro) y los ejes más grandes: compensá los diámetros en el modelo en lugar de recortar la pieza después.

Qué hace variar las medidas

  • Material: el PLA y el PETG casi no se contraen; el ABS y el nylon sí, y exigen más compensación.
  • Orientación: las medidas en Z dependen de la altura de capa; los agujeros horizontales salen más ovalados que los verticales.
  • Tamaño: cuanto más grande la pieza, mayor el error absoluto (el 0,5 % de 200 mm son ±1 mm).
  • Calidad elegida: la fina (0,12 mm) mejora el detalle; la rápida (0,28 mm) lo reduce.
  • Esquinas y voladizos: se redondean ligeramente; los puentes largos se hunden.

Cómo diseñar para que encaje a la primera

  1. Imprimí una unidad de prueba de la zona crítica (no toda la pieza) y medila.
  2. Pedí varias variantes de la holgura en el mismo pedido (por ejemplo 0,1, 0,2 y 0,3 mm) y quedate con la que funciona.
  3. Usá insertos metálicos para roscas que se aprietan seguido; las roscas impresas sirven para tapas livianas.
  4. Evitá ajustes con apriete en piezas que se arman muchas veces: el plástico se afloja.
  5. Tolerancias críticas: mecanizá o lijá esa cara después de imprimir.

Cómo hacer el pedido

  1. Cargá tu archivo STL o STEP en el cotizador de impresión 3D, elegí material, color y cantidad.
  2. Revisá el precio final con envío y pagá online con MercadoPago o por transferencia con descuento.
  3. Fabricación: 7 a 10 días hábiles desde la confirmación (los colores sin stock suman 3 días), más el envío a todo el país.
  4. Repetición: el archivo queda en tu cuenta para volver a pedir sin configurar de nuevo.

Para piezas mecánicas con ajuste, mirá también la impresión 3D de piezas mecánicas; para la precisión del corte de chapa, las tolerancias del corte láser.

Preguntas frecuentes

Típicamente ±0,2 mm o ±0,5 %, el valor que sea mayor, según la geometría, el material y la orientación.

De 0,2 a 0,3 mm por lado para un encastre deslizante; 0,1 a 0,15 mm si querés un ajuste con apriete leve.

Porque el plástico fundido se asienta hacia adentro del contorno. Conviene agrandar el diámetro del agujero en el modelo unos 0,2 mm.

No de forma confiable con FDM. Para esa precisión se mecaniza o se rectifica la cara crítica después de imprimir.

Pedí varias variantes de la holgura en el mismo pedido y probá cuál encaja: es más rápido y barato que iterar de a una.

7 a 10 días hábiles desde la confirmación del pago, más el envío a todo el país.

Pedidos de escala o gran volumen

Aumente la producción. Optimice. Acelere la eficiencia de sus proyectos, simplifique la colaboración y fortalezca su cadena de suministro. Así logrará un impulso garantizado y una ejecución impecable.

Hablá con nuestro equipo


¿Necesitás piezas con ajustes precisos?

Subí tu archivo STL o STEP y cotizá al instante, o escribinos por WhatsApp si necesitás ayuda con el diseño.